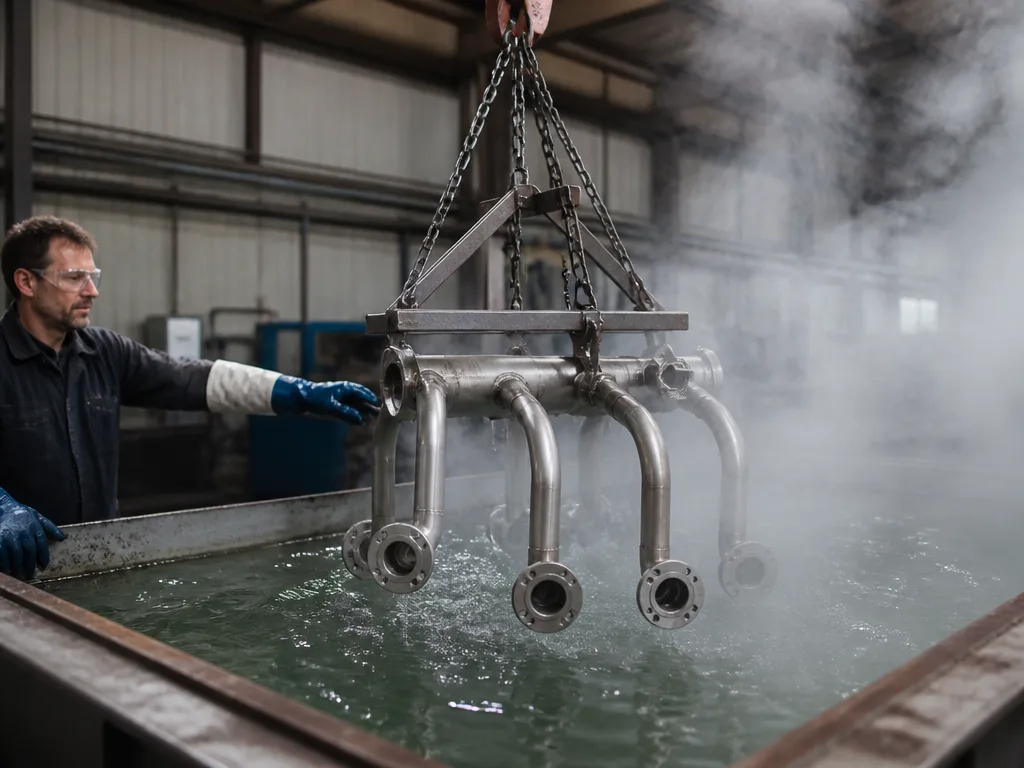
Betning innebär att en metallyta behandlas med syra för att lösa upp oxider, glödskal och andra föroreningar. Metoden används framför allt på rostfritt stål efter svetsning, värmebehandling eller kallvalsning, då ytan skadats och behöver renas innan materialet kan användas vidare.
Utan betning riskerar även rostfritt stål att korrodera i svetszonen, eftersom svetsvärmen bränner bort det kromrika skikt som normalt skyddar materialet. Betning återställer den grunden och är en standardåtgärd i tillverkning där korrosionsbeständighet krävs, från processindustri till livsmedels- och läkemedelsutrustning.
Vad är betning?
Betning är en kemisk metod: metallen sänks ned i, penslas med eller bestryks med en syra eller syrablandning som reagerar med oxidskiktet och löser upp det. I metallindustrin syftar betning specifikt på att avlägsna glödskal, svetsoxider och andra ytföroreningar.
Reaktionshastigheten styrs av syrakoncentration och temperatur, där temperaturen i betbadet ofta har större inverkan. Ett vanligt betbad hålls kring 18 till 20 grader, medan höglegerade stål kan kräva högre temperatur eller längre exponeringstid för att syran ska hinna tränga igenom ett tjockare oxidskikt.
Varför måste rostfritt stål betas efter svetsning?
Rostfritt stål skyddas normalt av ett tunt, självläkande kromoxidskikt, passivskiktet. Svetsning, slipning och värmebehandling förstör skiktet lokalt: värmen bränner in anlöpningsfärger och glödskal, och kromhalten i det yttersta skiktet sjunker.
Betning löser upp det skadade skiktet och svetsoxiderna, och blottar en ren metallyta med normal kromhalt som passiveras naturligt igen i kontakt med luft. Hoppas steget över kan korrosionsangrepp uppstå i svetsfogen trots att resten av konstruktionen är rostfri, vilket gör betning till en förutsättning i krävande miljöer som processindustri och marina konstruktioner.
Betning, passivering och etsning: vad är skillnaden?
De tre begreppen blandas ofta ihop eftersom de alla handlar om kemisk behandling av metallytor med syra.
- Betning tar bort oxider, glödskal och föroreningar. Målet är en ren yta, inte ett nytt skyddsskikt i sig.
- Passivering bygger upp eller förstärker det skyddande kromoxidskiktet på rostfritt stål, ofta i ett separat bad med salpetersyra eller citronsyra efter betningen.
- Etsning använder en liknande syrakemi men med ett maskeringslager som skyddar delar av ytan. Bara de exponerade partierna angrips, vilket skapar permanent märkning som logotyper eller serienummer utan att påverka materialets ythårdhet eller korrosionsskydd.
Ett vanligt arbetsflöde för svetsade rostfria konstruktioner är därför betning följt av passivering: först renas svetsfogen, sedan förstärks det skyddande skiktet innan produkten tas i drift.
Kemikalier och metoder vid betning
Valet av syra styrs av vilken metall som ska behandlas. Kolstål och låglegerat stål betas oftast med utspädd saltsyra eller svavelsyra, som är billigare men inte behöver ta hänsyn till ett kromrikt ytskikt. Rostfritt stål kräver i stället en blandning av salpetersyra och fluorvätesyra: fluorvätesyran löser oxidskiktet, medan salpetersyran begränsar angreppet på grundmaterialet. Höglegerade sorter som duplex och superaustenitiska stål behöver starkare syra eller längre verkningstid för att glödskalet ska lösas upp fullständigt. Koppar och kopparlegeringar betas ofta efter lödning, pressning eller bockning för en ren, dekorativ yta, ibland följt av kromatering.
I praktiken används tre huvudmetoder:
- Doppbetning, där hela komponenten sänks ned i ett tempererat betbad. Vanligast för serieproduktion och stora konstruktioner.
- Betpasta eller betgel, som stryks på lokalt, till exempel längs en svetsfog, med en verkningstid på 30 till 90 minuter innan sköljning.
- Elektrolytisk betning, som kombinerar ström och betvätska för snabbare, mer kontrollerad behandling av avgränsade ytor.
Så går syrabetning till, steg för steg
En industriell betningsprocess följer i regel samma grundmönster:
- Förbehandling. Godset diskas och sköljs för att avlägsna lös smuts och fett innan betning.
- Betbad. Godset sänks ned i det tempererade betbadet, vanligen kring 18 till 20 grader.
- Upplyftning. Godset lyfts kontrollerat ur badet vid rätt exponeringstid.
- Sköljning. Syraresterna neutraliseras i vattenbad.
- Högtrycksspolning. Ytan slutspolas, ofta vid runt 160 bar.
- Torkning. Godset torkas med industriella fläktar.
- Slutkontroll. Ytan inspekteras visuellt innan leverans.
Betning på fältet, till exempel av en enskild svetsfog, förenklar processen till betpasta, verkningstid och sköljning, men principen är densamma: syran ska hinna reagera klart med oxiden innan den sköljs bort.
Säkerhet och miljöhantering vid betning
Betning innebär hantering av starka syror. Handskar, skyddsglasögon eller visir samt god ventilation är obligatoriskt vid allt arbete med betmedel, oavsett om det gäller betpasta i fält eller ett fullskaligt betbad.
I industriell skala tillkommer krav på gasrening, ofta skrubber som fångar upp syraångor, samt neutralisering av betavfallet innan det lämnas för destruktion. Många anläggningar har indunstningssystem för vattenåtervinning. Verksamhet med betning kräver i regel tillstånd från tillsynsmyndighet, eftersom syrahantering och avfall klassas som miljöfarlig verksamhet.
Betning i kallvalsning av stålband
Betning är också ett rutinsteg innan stålband kallvalsas. Glödskalet från varmvalsning består av flera oxidskikt, där det innersta (wüstit, järnoxiden FeO) löser sig lättast i syra. Skalet spräcks ofta upp mekaniskt först, till exempel genom blästring, böjning eller sträckning, innan bandet doppas i betbadet. Rostfria band betas dessutom vid glödgning efter kallvalsning, eftersom det yttersta skiktet då har lägre kromhalt och sämre korrosionsegenskaper än stålet under.
Alternativ till kemisk betning
Elektrolytisk oxidborttagning använder ström i stället för ett fullt betbad och passar avgränsade ytor. Laserablation avlägsnar oxidskiktet med värme i stället för kemikalier, vilket undviker syrahantering men kräver annan utrustning. Forskningsprojektet REWOX (2022 till 2025) jämförde metoderna och konstaterade att kemisk betning fortfarande ger det mest robusta resultatet för korrosionsprestanda.
Betning som del av en större ytbehandlingskedja
Betning är sällan slutstationen. Många komponenter går vidare till ytterligare ytbehandling, till exempel galvanisering, som kräver en ren, oxidfri metallyta för att fästa ordentligt. En felaktigt betad yta är en vanlig orsak till att beläggningar senare släpper.
Standarder för betning och passivering
Betning och passivering av rostfritt stål regleras av standarder som ASTM A380M, som anger krav för rengöring, avlägsnande av glödskal och passivering, och EN 2516, som specifikt behandlar passivering av korrosionsbeständigt stål. Standarderna används ofta som kravspecifikation i upphandlingar inom processindustri och flygindustri.
Vanliga frågor om betning
Vad är betning? Betning är en kemisk process där metallytor behandlas med syra för att lösa upp oxider, glödskal och andra föroreningar, så att en ren yta blottas.
Vad är skillnaden mellan betning och etsning? Betning renar hela ytan utan att forma mönster. Etsning används med ett maskeringslager som gör att bara utvalda partier angrips, vilket ger permanent märkning i stället för en generellt ren yta.
Vilka syror används vid betning av stål? Rostfritt stål betas med en blandning av salpetersyra och fluorvätesyra, medan kolstål oftast betas med saltsyra eller svavelsyra.
Hur ofta behöver betning göras? Betning görs vid behov, i regel varje gång rostfritt stål svetsats, värmebehandlats eller kallvalsats, eftersom det är dessa processer som skadar det skyddande oxidskiktet.